По сравнению с горячекатанымлисты кремниевой сталиОчевидной особенностью холоднокатаных листов кремнистой стали является то, что в процессе производства на их поверхность наносится слой покрытия. Такое покрытие не только обладает более высокими изоляционными свойствами, но также обладает коррозионной стойкостью и технологическими свойствами. , хорошая термостойкость, поверхностное покрытие из ориентированной стали способствует улучшению магнетизма, а межслойная изоляция готового горячекатаного листа из кремнистой стали в основном завершается погружением в лак и сушкой после травления. Позвольте мне рассказать вам о процессе нанесения покрытия на кремниевую сталь:
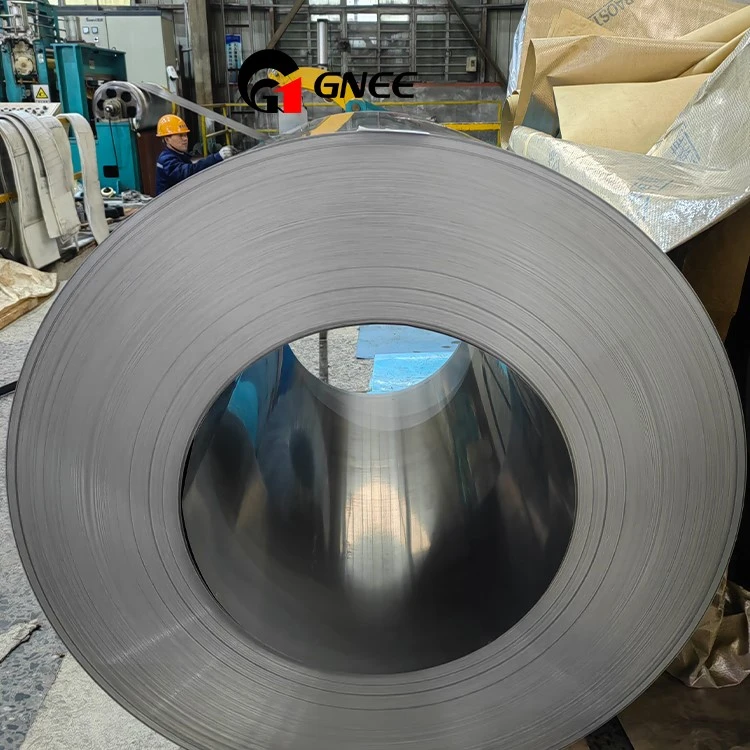
Роль покрытия из оксида магния
После обезуглероживания (или без обезуглероживания или азотирования) и отжига ориентированной стали (в том числе ориентированной стали с высокой магнитной индукцией), холоднокатанной до конечной толщины, на поверхности полосы образуется оксидная пленка 2FeO·SiO2, а нижний слой силиката магния окончательно формируется после высокотемпературного отжига. , а для предотвращения слипания стальных полос друг с другом при высокотемпературном отжиге необходимо также нанести на поверхность стальных полос изолирующее покрытие MgO.
Основное оборудование для нанесения покрытия из оксида магния
Состав оборудования: Эта система расположена в приямке со стороны трансмиссии лакировочной машины. Он используется для приготовления жидкости для покрытия и подачи в машину для нанесения покрытия определенной температуры и концентрации циркулирующей жидкости для покрытия. Он состоит из различных резервуаров, насосов и охладителей. , трубопроводы, соответствующие приборы обнаружения, системы управления и платформы.
Основные технические параметры
-2 ёмкости для приготовления обмазочной жидкости (3м3, со смесителем и змеевиковой трубкой охлаждения);
-2 цистерны циркуляции жидкости для покрытия (2м3, со смесителем и змеевидным патрубком охлаждения);
- 1 циркуляционный бак холодной воды (2м3);
-2 комплекты чиллеров (1 рабочий и 1 резервный, холодопроизводительность ~100 кВт);
- 2 комплекты насосов подачи покрывающей жидкости (1 основной и 1 резервный, Q=6м3/ч, H=25м);
- 2 комплекты циркуляционных насосов обмазочной жидкости (1 основной и 1 резервный, Q=15м3/ч, H=20м);
- 2 комплекты циркуляционных насосов холодной воды (1 основной и 1 резервный, Q=15м3/ч, H=25м);
- 2 комплекты насосов для перекачки сточных вод (1 основной и 1 резервный, Q=15м3/ч, H=30м);
- 1 комплект устройства для производства чистой воды (производительность устройства для производства чистой воды должна быть определена, 5 кВт, с резервуаром для хранения 8 м3);
-1 Резервуар для хранения чистой воды (10м3);
-2 комплекты насосов для подачи чистой воды (1 основной и 1 резервный, Q=5м3/ч, H=10м);
- 1 комплект канализационного насоса (Q=10м3/ч, H=10м).
-1 комплект бурового насоса.
Основные процессы:
Водопроводная вода поступает в устройство подготовки чистой воды. После первичной фильтрации песочным фильтром, удаления органических веществ активированным углем и дальнейшего удаления примесей фильтром тонкой очистки она поступает в катионообменные и анионообменные колонны для первоначального удаления анионов и катионов из воды, а затем поступает в смешанную ионообменная колонка. Далее удалите анионы и катионы из воды, превратите воду в чистую воду и отправьте ее в резервуар для хранения чистой воды для хранения.
Отправьте сырье и чистую воду в резервуар для приготовления жидкости для покрытия, равномерно перемешайте, а затем перелейте в резервуар для циркуляции жидкости для покрытия. Во время нормальной работы циркуляционный насос покрывающей жидкости подает переработанную покрывающую жидкость в лакировочную машину.
Чтобы обеспечить качество покрывающей жидкости, в системе установлен охладитель, а температура покрывающей жидкости контролируется ниже определенной температуры с помощью змеевидных охлаждающих труб, установленных в каждом резервуаре. Жидкость для отработанного покрытия сбрасывается в яму для отработанной жидкости. После отстаивания в яме надосадочную жидкость насосом направляют на станцию водоподготовки; выпавший буровой раствор грязевым насосом направляется на шлаковый склад или станцию водоочистки.
Требования к режиму работы, управлению и блокировке:
① Датчики давления 38.42/PRT01-01 и 02 используются для определения силы сжатия 2F между верхним и нижним наносящими валками, диапазон их настройки составляет F (значение F устанавливается на месте);
② Двигатели подъемного механизма 38.42/M0301-01 и 02 используются для управления подъемом и опусканием нижнего покрывающего валика. Двигатели подъемного механизма 38.42/М0301-01 и 02 работают синхронно в прямом направлении (нижний покрывающий валик поднимается), останавливаются и синхронно работают в обратном направлении (нижний покрывающий валик опускается). 38.42/M0301-01 толчковый ход вперед (рабочая сторона нижнего лакировочного валика поднимается), обратный толчок (рабочая сторона нижнего ролика нанесения покрытия опускается), 38.42/M0301-02 толчковый ход вперед (сторона передачи) нижнего меловального валика поднимается) ), обратное перемещение (передающая сторона нижнего лакировочного валика опускается);
--Когда мотор-редукторы 38.42/M0301-01 и 02 для подъема одновременно работают в прямом направлении и любой из датчиков давления 38.42/PRT01-01 и 02 включен (достигает F , то же самое ниже), 38.42/PRT01-01 и 02 OFF одновременно.
--Когда 38.42/M0301-01 и 02 выполняют операцию толчкового хода вперед отдельно, когда 38.42/PRT01 включен, 38.42/M0301 выключен, когда 38.42/PRT02 включен, 38.42/M0302 выключен; когда 38.42/M0301-01 и 02 синхронно меняются местами. Для работы в направлении вращения, когда переключатель определения нижнего предельного положения 38.42/LTS01 включен, 38.42/M0301-01 и 02 одновременно выключены. ; 38.42/M0301 и 02 должны иметь контроль защиты от перегрузки по току;
③ Ходовой мотор-редуктор 38.42/M0101 используется для управления движением лакировочной машины.
Основные компоненты и требования к жидкости для покрытия из оксида магния
⑴Основные ингредиенты
① MgO: щелочной оксид с высокой температурой плавления, разделенный на легкий и тяжелый. В соответствии с требованиями процесса производства листов из ориентированной кремниевой стали используется специально изготовленный специальный оксид магния между легким и тяжелым.
② TiO2: белое химическое сырье, разделенное на рутиловый и рутиловый тип. Поскольку рутиловый тип превращается в рутиловый тип при высокой температуре и выделяет атомарный кислород, а также имеет хорошие характеристики дисперсии в воде, наша фабрика использует рутиловый тип. Минералы используются в барьерных покрытиях из оксида магния.
③ Другие добавки.
⑵ Требования к покрывающей жидкости
① Если температура воды ниже 5 градусов, добавьте MgO за полчаса до использования;
② Во время приготовления, хранения и использования суспензии оксида магния ее необходимо постоянно перемешивать, чтобы обеспечить хорошую суспензию;
③ Контролируйте вязкость раствора в течение 10,5–11 секунд. Если он слишком тонкий, это повлияет на количество покрытия. Если он слишком толстый, легко появятся полосы;
④ Оксид магния хранится в течение длительного времени. При приготовлении раствора для нанесения покрытия легко получить окрашенные грани или полосы. Для улучшения равномерности покрытия на накатной валик можно натянуть нейлоновую нить;
⑤ Чтобы снизить температуру использования покрывающей жидкости, два циркуляционных резервуара для покрывающей жидкости могут быть соединены последовательно, чтобы полностью охладить покрывающую жидкость, снизить температуру жидкости, уменьшить гидратацию и удовлетворить технологические требования по содержанию влаги;
⑥ Если содержание влаги превышает 4% или температура жидкости превышает 12 градусов, суспензию в принципе следует утилизировать. Как правило, время хранения навозной жижи не должно превышать 8 часов летом и 12 часов зимой.
Основные причины, влияющие на качество покрывающей жидкости на основе оксида магния
① Влияние температуры
Обычно его следует контролировать ниже 5 градусов.
Из-за влияния температуры на жидкость для нанесения покрытия система нанесения покрытия имеет отдельную систему охлаждения, в которой в качестве среды используется вода. Циркуляционный насос используется для подачи холодной воды в различные точки охлаждения (включая циркуляционные резервуары и резервуары для хранения). В резервуаре распределены змеевидные трубки. Холодная вода постоянно циркулирует в трубке, чтобы поддерживать температуру жидкости для покрытия на нужном уровне.<20°C, thereby ensuring the freshness of the coating liquid.
② Влияние времени
Когда содержание влаги превышает 4% или температура жидкости превышает 12 градусов, суспензию в принципе следует утилизировать. Как правило, время хранения навозной жижи летом не должно превышать 8 часов.
Зимой оно не должно превышать 12 часов. Если время приготовления жидкости слишком раннее или суспензия хранится слишком долго из-за неисправности устройства, содержание влаги в жидкости для покрытия увеличится, что приведет к появлению окрашенных поверхностей или полос на покрытии. Это также может продлить время сохранения тепла при высокотемпературном отжиге. Влияние на формирование нижнего слоя силиката магния.
Из-за влияния времени на жидкость для покрытия, жидкость для покрытия должна быть израсходована как можно скорее во время производства, а затем должна быть пополнена свежая жидкость для покрытия, чтобы предотвратить ухудшение качества жидкости для покрытия и ухудшение качества покрытия.
Если в установке произошел сбой или систему покрытия необходимо остановить на длительное время для технического обслуживания, жидкость для покрытия из циркуляционного резервуара и резервуара для хранения следует своевременно слить и промыть водой, чтобы предотвратить слипание жидкости для покрытия и блокировку насос и трубы после износа.
Эксплуатация систем покрытий из оксида магния
⑴ Подготовка перед нанесением покрытия из оксида магния
① Убедитесь, что канализационная система ямы для нанесения покрытия на MgO находится в нормальном состоянии, и введите ее в эксплуатацию;
② Убедитесь, что циркуляционные резервуары MgO 1# и 2# очищены и в них циркулирует чистая вода, а также убедитесь, что возвратная труба системы покрытия и ее трубопроводы гладкие и не засорены;
③ Убедитесь, что давление циркуляционных насосов MgO 1# и 2# в норме;
④ Установите и очистите ролик для нанесения покрытия и вытяните леску;
⑤ Убедитесь, что лакировочная машина нормально движется вперед и назад, а лакировочный валик нормально открывается и закрывается;
⑥ Убедившись, что группа нанесения покрытия запустила морозильную камеру и жидкость для покрытия MgO подготовлена к использованию в производстве, поместите подготовленную жидкость для покрытия MgO в циркуляционные резервуары 1# и 2# и запустите мешалку для использования.
⑵ Покрытие из оксида магния
① Убедитесь, что рулон готовой стали начал движение на входной стороне рабочей линии;
② Включите лакировочную машину 1# или 2#, чтобы перейти в онлайн-режим;
③ Включите подъемный двигатель валика для нанесения покрытия, чтобы закрыть валик для нанесения покрытия, и встряхните поддон для покрытия MgO;
④ Запустите циркуляционный насос покрытия 1# или 2#;
⑤ Визуально наблюдайте за количеством покрытия покрывающего валика и манометром лакировочной машины и отрегулируйте степень уменьшения WS и DS, чтобы количество покрытия соответствовало требованиям процесса.
⑶ Контроль количества покрытия
Количество покрытия: Масса покрытия на единицу площади стальной полосы, г/м2.